Come misurare correttamente un O-Ring: ID, CS e tolleranze per applicazioni gravose Leave a comment
La misura di un O-Ring sembra banale: due numeri (ID e sezione) e via. In realtà il 90% degli ordini sbagliati al banco ricambi parte proprio da una misurazione approssimativa fatta col calibro storto o senza riferimento al sistema dimensionale corretto. In questa guida operativa vediamo come rilevare un O-Ring smontato, come gestire la deformazione dovuta all’uso, quali tolleranze applicare per applicazioni statiche e dinamiche, e come passare dal pezzo usurato al codice corretto su catalogo CORTECO, Parker Pradifa, Trelleborg o SKF.
I tre parametri che identificano un O-Ring: ID, CS e materiale
Un O-Ring è identificato univocamente da tre informazioni: diametro interno (ID, inner diameter), sezione del cordone (CS, cross section) e materiale + durezza Shore A. Il diametro esterno (OD) si ricava da ID + 2×CS e non va misurato direttamente perché su pezzo deformato darebbe un valore falsato. Tutti i cataloghi internazionali (ISO 3601, AS568, BS 1806, JIS B2401) usano la convenzione ID×CS per indicizzare i prodotti. Quindi un O-Ring “30×3” significa ID 30 mm, CS 3 mm, OD risultante 36 mm.
Strumento giusto: calibro digitale o cono di misura?
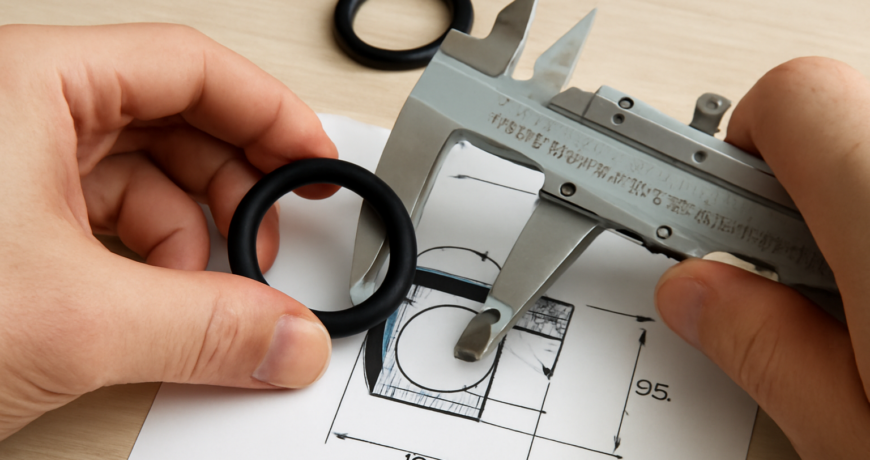
Per O-Ring piccoli (ID < 50 mm) il calibro digitale a risoluzione 0,01 mm va benissimo, ma serve appoggiarlo correttamente: il diametro interno va misurato senza schiacciare l’anello, distendendolo su un piano e verificando da due direzioni perpendicolari. Per O-Ring grandi (ID 80-500 mm) il calibro non basta: la flessione dell’anello rende la misura inattendibile. La soluzione corretta è il cono di misura graduato: si inserisce l’O-Ring fino a battuta e si legge la circonferenza, ricavando il diametro per divisione (π). Esistono anche righelli pi-greco specifici per O-Ring.
Per misurare la sezione (CS), il calibro va appoggiato in due punti diametralmente opposti per compensare la deformazione plastica residua. Se il pezzo è ovalizzato (tipico dei pezzi smontati da gole strette), prendere la misura media tra l’asse maggiore e minore. Errore frequente: misurare solo in un punto e ordinare un CS sbagliato di 0,2-0,3 mm.
O-Ring metrici, AS568 e BS: come riconoscerli a colpo d’occhio
I tre sistemi dimensionali principali sono:
- Metrico ISO 3601-1: CS standard 1,78 / 2,62 / 3,53 / 5,33 / 6,99 mm. Tipico dei macchinari europei (Bosch Rexroth, Parker, Hawe);
- AS568 (americano): CS standard 1,78 / 2,62 / 3,53 / 5,33 / 6,99 mm con codici a tre cifre (es. AS568-214 = ID 24,99 CS 3,53). Su macchinari Caterpillar, John Deere, Case New Holland;
- BS 1806 (britannico): simile all’AS568 ma con qualche dimensione esclusiva, frequenti su macchinari Massey Ferguson e Perkins.
Se il CS misurato è 1,80 o 2,62 o 3,53, è molto probabile che l’O-Ring sia AS568 e che esista un codice a tre cifre con cui ordinarlo direttamente. Se invece il CS è 2 / 2,5 / 3 / 4 / 5 mm tondi, è un metrico secondo DIN o cataloghi europei.
Gestione dell’usura: come ricavare la misura nominale dal pezzo deformato
Un O-Ring smontato dopo anni di lavoro non ha più le dimensioni nominali. Il rigonfiamento (swelling) tipico in oli minerali può portare il CS a crescere del 3-8%. La compressione plastica, al contrario, lascia la sezione “schiacciata” in una direzione. La regola pratica è: se il CS misurato è 3,7 o 3,8 mm, il nominale era quasi certamente 3,53 o 3,55 (AS568); se è 3,2 mm il nominale era 3,5 mm metrico schiacciato dal set di compressione. Lo stesso vale per l’ID: un anello in NBR può espandersi del 2-5%, quindi un ID misurato di 31 mm corrispondeva a un nominale 30 mm.
Tolleranze di gola: come dimensionare l’O-Ring sulla sede esistente
Se l’O-Ring originale è perso, l’unico riferimento è la gola dove andava alloggiato. Le regole DIN 3771 e ISO 3601-2 stabiliscono:
- Schiacciamento radiale per applicazioni statiche: 18-30% del CS;
- Schiacciamento radiale per applicazioni dinamiche: 6-15% del CS;
- Riempimento volumetrico della gola: max 85% (lascia spazio per espansione termica e rigonfiamento da fluido);
- Tolleranza laterale: gioco max 0,1 mm tra ID O-Ring e diametro alloggiamento per statico, 0 mm per dinamico (precarico).
Esempio operativo: gola con larghezza 4,2 mm e profondità 2,4 mm. Per applicazione statica, l’O-Ring corretto ha CS 3 mm (schiacciamento 20%). Per applicazione dinamica si scenderebbe a CS 2,6-2,8 mm.
Cross-reference con codici brand: come passare dalla misura al codice
Una volta identificate misure e materiale, si va sul catalogo del brand desiderato. Su CORTECO i codici O-Ring partono da 0190xxxxxx e descrivono ID/CS in colonne dedicate. Su Parker Pradifa la nomenclatura è basata su sigla materiale (N674-70 = NBR 70 Shore A; V8512-75 = FKM 75 Shore) seguita dalla misura. Su Trelleborg / Forsheda i codici riportano nel suffisso il materiale (es. OR70NBR per NBR 70). Su SKF le sigle sono CR seguite da dimensioni metriche. Su NAK e Bruss, la corrispondenza è 1:1 con le misure ISO metriche.
Errori tipici al banco e come evitarli
I tre errori più comuni che vediamo arrivare:
- Misurare un O-Ring duro come fosse uno nuovo: O-Ring induriti dall’invecchiamento (Shore A salito da 70 a 90) danno misure più piccole. Sempre confrontare con la sede;
- Confondere ID con OD: errore tipico su anelli di sezione fine. Usare sempre il calibro internamente, mai esternamente;
- Ignorare il materiale: ordinare un 30×3 NBR per sostituire un 30×3 FKM su un motore endotermico significa rifare il lavoro tra 100 ore.
La domanda finale al cliente è sempre: “Su quale macchina? Quale fluido vede? A che temperatura?”. Senza queste tre risposte, anche la misura più precisa non basta.
Per assistenza nell’identificazione di O-Ring non standard, cross-reference tra brand o dimensionamento su sede esistente, scrivici: forniamo cataloghi tecnici e supporto sulla scelta materiale per applicazioni industriali, agricole e oleodinamiche.
