Diagnosticare un O-Ring danneggiato: 8 segnali di guasto e cosa correggere Leave a comment
Quando un O-Ring perde, il problema non è quasi mai l’O-Ring. Nove volte su dieci la causa è a monte: sede sbagliata, materiale errato, montaggio brutale, lubrificazione assente o fluido incompatibile. Per chi smonta una pompa idraulica, una valvola pneumatica o un riduttore agricolo, saper leggere i segni sul pezzo guasto è la differenza tra cambiare l’O-Ring tre volte e risolvere il problema una volta sola. In questa guida diagnostica vediamo 8 modalità tipiche di guasto, come riconoscerle e quale correzione applicare a monte.
1. Estrusione (extrusion damage): il cordone “sbavato” sul lato di alta pressione
Si riconosce dalla forma: l’O-Ring presenta una sbavatura asimmetrica, come se fosse stato “soffiato” verso il gioco diametrale tra le due superfici. Tipicamente si vede su tenute idrauliche oltre i 100 bar. La causa è quasi sempre gioco di estrusione eccessivo (oltre 0,1 mm tra le due superfici) o durezza Shore A insufficiente (un NBR 70 a 200 bar estruda, serve almeno NBR 90). Correzione: ridurre il gioco, salire di durezza, oppure usare un anello antiestrusione PTFE o POM (backup ring) sul lato di alta pressione.
2. Set di compressione permanente: il cordone non torna tondo
Visivamente: la sezione del cordone smontato non è più circolare ma ovalizzata, schiacciata nella direzione di lavoro. Causa: scelta materiale errata rispetto alla temperatura (NBR esposto a 130 °C in continuo perde elasticità rapidamente), o schiacciamento di partenza eccessivo (oltre il 30%). Per applicazioni statiche calde, la scelta corretta è FKM o HNBR. Per applicazioni dinamiche a temperatura ambiente, controllare che lo schiacciamento sia 8-15%.
3. Rigonfiamento chimico (swelling): il cordone è cresciuto di dimensioni
Se l’O-Ring smontato non rientra più nella propria gola, è cresciuto. Lo swelling è dovuto a incompatibilità tra elastomero e fluido: NBR esposto a chetoni, EPDM esposto a oli minerali, FKM esposto a metilenecloruro. Crescita accettabile: 0-3%. Crescita problematica: oltre il 10%. Correzione: rivedere la mescola. Se il fluido è skydrol o liquido freni DOT 3-4, serve EPDM. Se è gasolio moderno con biodiesel, serve FKM-GFLT. Se è ammoniaca o ammine, serve AFLAS.
4. Indurimento termico: il cordone è rigido come plastica
L’O-Ring smontato non si flette più, si rompe a piccole sollecitazioni di flessione. Shore A salito da 70 nominali a 90-95 reali. Causa: esposizione termica oltre la soglia del materiale. NBR oltre 100 °C invecchia rapidamente, FKM oltre 200 °C inizia a degradarsi, EPDM oltre 150 °C in vapore. Correzione: passare a un materiale con range termico superiore (NBR → HNBR → FKM → FFKM) oppure ridurre la temperatura di esercizio con migliore raffreddamento del fluido.
5. Tagli e abrasioni: il cordone presenta solchi netti
Solchi puliti, regolari, allineati con la direzione di scorrimento indicano finitura superficiale dell’albero o della sede insufficiente. La regola è chiara: Ra max 0,4 μm sull’albero per applicazioni dinamiche, Ra 0,8 μm sulla sede di gola. Se la lavorazione meccanica ha lasciato rigature, l’O-Ring le copia su sé stesso ad ogni ciclo. Correzione: rettifica o lappatura dell’albero, oppure montaggio di una boccola di usura (wear sleeve tipo CR99) per ripristinare la superficie senza smontare la macchina.
6. Esplosione decompressione (explosive decompression): bolle e crateri
Tipico delle applicazioni con gas ad alta pressione (oltre 100 bar): il gas penetra nell’elastomero e quando la pressione cala rapidamente forma bolle interne che lacerano il cordone. Si riconosce dai piccoli crateri o tagli interni “a stella”. Correzione: materiali a bassa permeabilità (FKM ad alta durezza, FFKM, HNBR rinforzato), riduzione del gradiente di decompressione (rampa più lenta), oppure cambio del profilo di tenuta (passare da O-Ring a guarnizione lip-seal o T-seal).
7. Danno da spirale (spiral failure): segno a “elica” su tenute dinamiche
Si vede su tenute di pistoni alternativi: l’O-Ring presenta un segno netto a elica che gira attorno al cordone. Causa: l’O-Ring ruota durante il moto alternato del pistone invece di scorrere, e a un certo punto si attorciglia su sé stesso. Correzione: cambiare profilo di tenuta (passare a glyd-ring, step-seal o U-cup specifico per dinamico alternativo), aumentare il volume della gola, ridurre l’attrito statico tramite migliore lubrificazione.
8. Danno da montaggio: tagli laterali e schiacciamento parziale
L’errore più frequente in officina: l’O-Ring è stato montato passando sopra uno spigolo vivo (smusso assente o filettatura) e si è tagliato all’installazione. Si riconosce per la presenza di un taglio netto, lineare, su un punto solo del cordone. La macchina perde subito dopo il primo avviamento. Correzione: smussare gli spigoli con raggio min 0,5 mm, usare boccole di montaggio coniche, lubrificare l’O-Ring con grasso compatibile (mai grasso al silicone su EPDM per Skydrol; mai grasso minerale su EPDM).
Riassunto operativo: la check-list diagnostica al banco
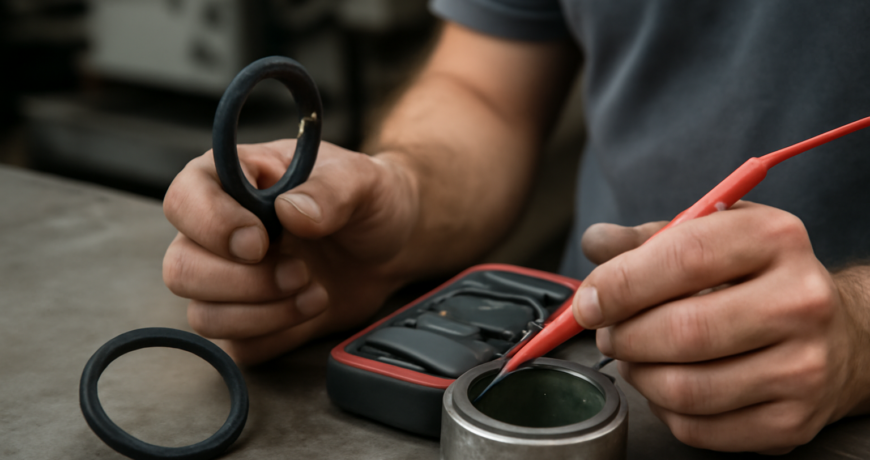
Quando arriva un O-Ring guasto da analizzare, la sequenza corretta è:
- Verificare visivamente la forma del cordone (tondo, ovalizzato, sbavato, tagliato);
- Misurare CS e ID per rilevare swelling o restringimento;
- Saggiare la durezza (Shore A su pezzo nuovo vs pezzo smontato): se >15 punti di differenza, indurimento termico;
- Chiedere temperatura e fluido reali al cliente: spesso il dato dichiarato non corrisponde alla realtà di esercizio;
- Verificare la sede (Ra superficie, smussi, gole) prima di rimontare;
- Selezionare il materiale corretto basandosi su chimica + temperatura + dinamica reali, non sul “ho sempre messo NBR”.
Saper leggere il guasto vale più che cambiare 10 O-Ring uguali sperando che uno tenga.
Per assistenza tecnica nella diagnosi di guasti su O-Ring industriali, agricoli o oleodinamici, oppure per scelta materiale su applicazioni gravose, contattaci: il nostro team analizza il pezzo guasto e propone la combinazione corretta tra materiale, profilo e durezza Shore.
