Guarnizioni per stelo idraulico: 5 errori di installazione da evitare
Una guarnizione per stelo idraulico montata male dura poche ore, anche se è il pezzo giusto, della mescola giusta e della misura giusta. In officina vediamo ogni settimana cilindri tornati dal cliente per una perdita sullo stelo che nasce da un graffio invisibile al montaggio, da un labbro girato al contrario o da una gola sporca. Il ricambio costa poco, il fermo macchina e il lavoro di smontaggio costano molto di più.
In questa guida mettiamo in fila i cinque errori di installazione che incontriamo più spesso, spieghiamo come riconoscerli sulla guarnizione smontata e come evitarli con attrezzi semplici e pochi minuti in più. Il taglio è quello della manutenzione idraulica reale: escavatori, presse, sollevatori e cilindri industriali, con guarnizioni a U, chevron e profili compatti in gole aperte o chiuse.
Perché una guarnizione di stelo muore al montaggio e non in esercizio
Il labbro di una guarnizione di stelo è un bordo sottile che deve restare integro per tutta la vita del cilindro. Basta una piccola incisione, un taglio di mezzo millimetro, perché l’olio trovi una via di fuga sotto pressione. Il difetto spesso non si vede a occhio nudo e la perdita compare solo dopo qualche ciclo, quando la pressione apre il taglio e lo allarga.
Per questo la diagnosi giusta guarda al montaggio prima che al materiale. Se una guarnizione nuova perde dopo pochi giorni, la causa è quasi sempre una delle cinque che seguono. Prima di accusare il fornitore del ricambio, smonta la guarnizione e osservala con una lente: tagli, pieghe, bordi schiacciati e segni di torsione raccontano esattamente cosa è successo durante l’installazione.
Primo errore: spigoli e filetti che tagliano il labbro
Lo stelo, la testata e la gola hanno quasi sempre un filetto, una cava di chiavetta, uno smusso o uno spigolo vivo da superare. Quando la guarnizione scorre su uno di questi punti, il labbro si taglia. È l’errore più frequente nel montaggio sullo stelo, perché la guarnizione deve essere infilata da un’estremità con filetto.
La soluzione è una bussola di protezione, anche di plastica o di nastro adesivo sottile, che copre il filetto e raccorda il diametro. Smussa gli spigoli della gola con un angolo di 15-20° e passa con carta abrasiva fine gli spigoli di testata e flangia. Ogni punto che il labbro attraversa deve essere liscio al tatto e privo di bave: dieci secondi di attenzione su ogni spigolo evitano la maggior parte dei tagli.
Secondo errore: montare la guarnizione al contrario o storta
La guarnizione a U ha un lato di pressione e un lato di appoggio. Il labbro deve aprirsi verso la pressione dell’olio, in modo che la pressione lo spinga contro lo stelo e aumenti la tenuta. Montata al contrario, la guarnizione si apre dalla parte sbagliata, non sigilla e perde subito. Nelle guarnizioni a chevron l’ordine dei pezzi conta: anello di spinta, anelli intermedi e anello di appoggio non sono intercambiabili.
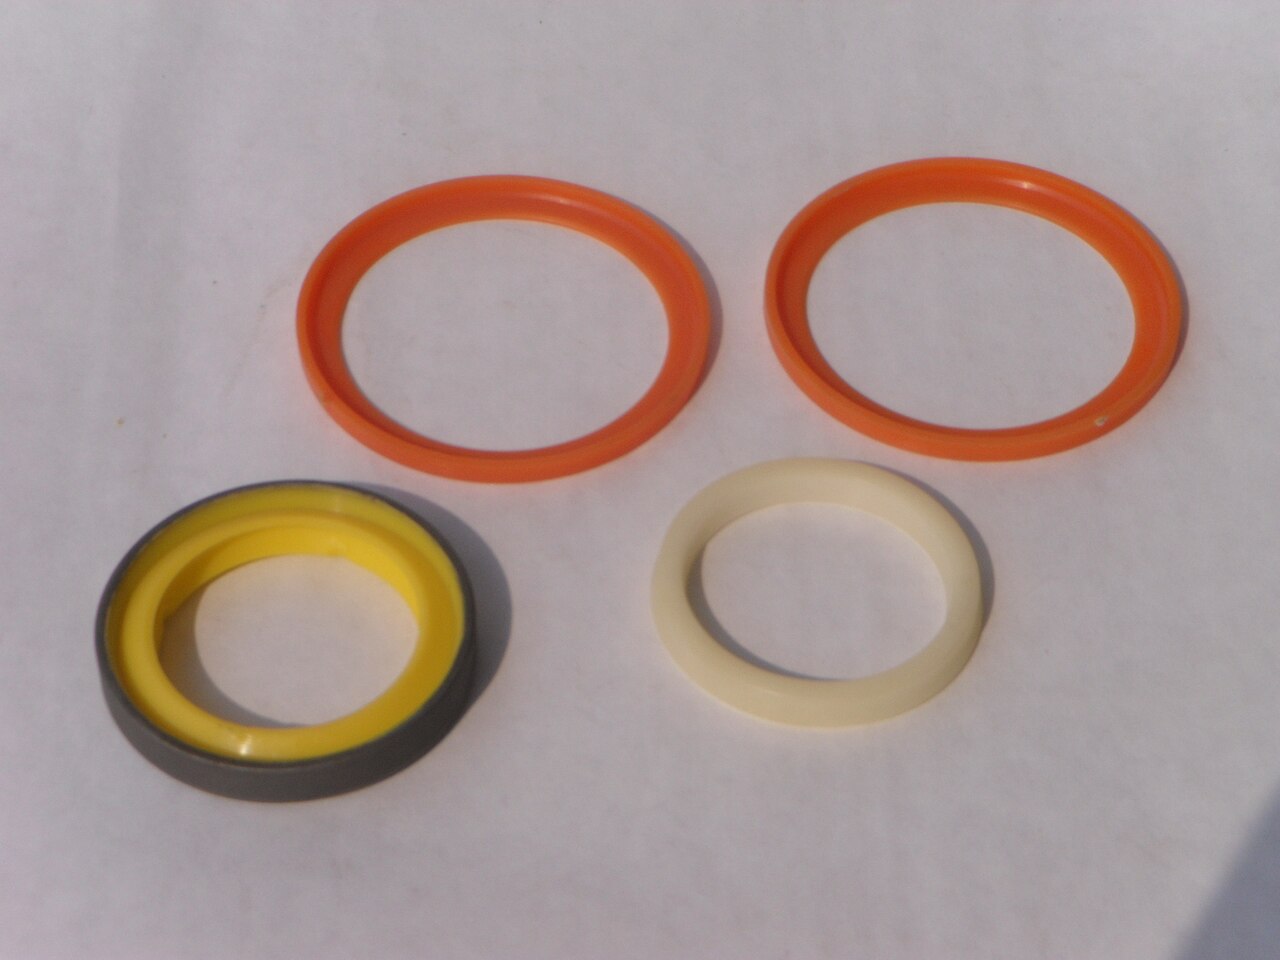
Prima di smontare la vecchia guarnizione, segna con un pennarello il lato pressione e fotografa l’orientamento. Quando monti la nuova, controlla che il labbro sia dritto, non ritorto e non pizzicato tra gola e testata. Se la guarnizione ha una fessura o una linea di stampaggio, orientala secondo le indicazioni del catalogo. Una guarnizione che entra storta in gola si legge subito dopo: segni di schiacciamento da un solo lato.
Terzo errore: stelo e gola fuori tolleranza o troppo ruvidi
Una guarnizione perfetta su uno stelo rovinato perde comunque. La superficie dello stelo deve avere rugosità Ra tra 0,2 e 0,4 µm, durezza elevata e nessuna rigatura longitudinale. Una striscia profonda anche solo pochi centesimi di millimetro funziona da canale di fuga, soprattutto con oli freddi e pressioni alte. La stessa regola vale per la gola: tolleranze e finitura devono rispettare la norma di riferimento.
Passa un’unghia o un filo di cotone sullo stelo: se si impiglia, la guarnizione non terrà. Misura il diametro dello stelo in più punti per verificare ovalizzazione e usura, e controlla la gola con un calibro per profondità e larghezza. Per il dimensionamento delle sedi consulta la norma ISO 5597 e le altre norme ISO sulle tenute (ICS 21.140). Se lo stelo è rigato, ripristinalo con cromatura o rettifica prima di montare un ricambio nuovo.
Quarto errore: montare a secco o con il lubrificante sbagliato
Una guarnizione montata a secco striscia sullo stelo e sulla gola, si scalda per attrito e si danneggia al primo movimento. Al montaggio serve un film di lubrificante compatibile con la mescola e con l’olio del circuito. Con oli minerali e guarnizioni in NBR (-30/+100 °C) o poliuretano va bene lo stesso olio idraulico del sistema, applicato con un pennello pulito.
Evita i grassi al silicone, che inquinano il circuito idraulico e provocano problemi di schiuma, e i grassi con additivi non compatibili con la gomma. Con guarnizioni in FKM (-20/+200 °C) o PTFE segui le indicazioni del produttore. Dopo il montaggio, prima di mettere il cilindro sotto pressione, fai qualche corsa lenta a vuoto per distribuire il lubrificante e verificare che lo stelo scorra senza impuntamenti.
Quinto errore: sporco e contaminazione in gola
Una particella di sabbia o un truciolo rimasti in gola funzionano come una lima sulla guarnizione. Le gole vanno pulite con solvente compatibile e un panno che non lasci pelucchi, e l’ambiente di montaggio deve essere pulito, lontano da trucioli e polvere. Molti cilindri tornano in garanzia per un residuo di lavorazione dimenticato nella cava.
Controlla anche raschiatore e anello guida: un raschiatore usurato lascia entrare sporco che rovina la guarnizione principale in poche ore, e un anello guida consumato fa lavorare lo stelo fuori asse. Quando sostituisci la guarnizione di stelo, sostituisci sempre anche il raschiatore e valuta l’anello guida. Approfondisci nell’articolo sui raschiatori a doppio labbro contro lo sporco cronico e nella gamma di raschiatori a catalogo.
Gole aperte e gole chiuse: come cambia il montaggio
Nelle gole aperte, cioè con la gola ricavata in una testata smontabile, la guarnizione si inserisce semplicemente nella sede. Nelle gole chiuse la guarnizione va deformata per farla entrare, e qui nascono molti danni. Una guarnizione a U rigida e in poliuretano si piega a rene o a cuore con una pinza o con l’apposito attrezzo, la si introduce nella gola e la si fa riaprire spingendo con delicatezza.
Non usare mai cacciaviti o strumenti appuntiti, che tagliano il labbro. Scalda leggermente la guarnizione in olio idraulico a circa 60-80 °C: il materiale diventa più morbido e si deforma meglio, senza danni. Dopo l’inserimento controlla che sia tornata alla forma originale, senza pieghe permanenti. Per le guarnizioni a profilo compatto o in PTFE esistono attrezzi dedicati, da usare sempre al posto di soluzioni improvvisate.
Quale materiale per quale cilindro
Il poliuretano resiste molto bene all’abrasione e alla pressione e per questo è la scelta frequente per steli di cilindri mobili, ma soffre l’acqua calda per idrolisi. L’NBR (-30/+100 °C) è economico e adatto a oli minerali standard, l’HNBR (-30/+150 °C) tiene meglio calore e picchi di pressione, l’FKM (-20/+200 °C) serve con temperature alte o fluidi particolari e il PTFE (-60/+200 °C) con attrito basso e velocità elevate.
Per un escavatore che lavora in inverno sotto zero la prima domanda è la temperatura minima, non il prezzo. Per un cilindro di pressa con olio a 70 °C il compromesso migliore è spesso l’HNBR o il poliuretano di qualità. Per una scelta ragionata consulta la gamma di guarnizioni per stelo a catalogo e le serie DICHTOMATIK, il marchio più rappresentato.
Come leggere una guarnizione smontata
La guarnizione usata racconta la storia del cilindro. Un labbro lucido e uniforme su tutta la circonferenza indica un funzionamento corretto, e una guarnizione a fine vita. Un labbro con una striscia di consumo da un lato indica un disallineamento o un anello guida consumato. Un taglio netto sul labbro indica un montaggio scorretto. Un labbro indurito e screpolato indica calore o incompatibilità con l’olio.
Una gomma gonfia e morbida indica un fluido incompatibile. Segni di estrusione nello spazio tra stelo e testata indicano pressione elevata e gioco eccessivo, e richiedono un anello antiestrusione. Fotografa sempre la guarnizione prima di buttarla: ti serve per capire cosa correggere e per confrontare le sostituzioni successive. Un archivio fotografico per ogni cilindro critico diventa uno strumento di diagnosi molto efficace.
La prova di tenuta dopo il montaggio
Non rimettere il cilindro in servizio senza una prova. Collega il cilindro al banco o alla macchina, fai alcune corse lente a bassa pressione con aria eliminata dal circuito, poi sali gradualmente fino alla pressione di lavoro. A ogni passaggio osserva lo stelo: una pellicola d’olio sottile è normale e lubrifica il labbro, una goccia che si forma e cade no.
Tieni il cilindro in pressione per qualche minuto, a fine corsa e a metà corsa, e verifica che non ci siano cali. Dopo un’ora di lavoro, ricontrolla stelo e zona del raschiatore. Se la perdita compare, ferma la macchina subito e smonta: continuare a lavorare con una guarnizione tagliata danneggia lo stelo e rende inutile qualsiasi ricambio successivo.
Un metodo di lavoro in cinque minuti per ogni sostituzione
Inserisci nel tuo modo di lavorare una sequenza fissa: pulizia della zona, controllo di stelo e gola con unghia e calibro, protezione di filetti e cave, lubrificazione, montaggio con attrezzo adatto e controllo finale dell’orientamento. Con un po’ di pratica la sequenza richiede cinque minuti e riduce drasticamente i rientri in garanzia.
Per le sigle e le geometrie dei profili consulta l’articolo su come leggere le sigle U-cup, chevron e Y-ring, mentre per il lato pistone puoi guardare le 5 geometrie delle guarnizioni per pistone. Una guida di montaggio su carta, plastificata e appesa vicino al banco, aiuta anche i collaboratori meno esperti a rispettare la procedura.
Come ordinare il ricambio giusto la prima volta
Per ordinare una guarnizione di stelo servono diametro dello stelo, diametro della gola, larghezza della gola, tipo di profilo, materiale, pressione massima, temperatura e fluido. Se hai la vecchia guarnizione, misurala con il calibro e fotografala con la scritta visibile. Se non è marcata, misura la gola, che è un dato più affidabile di una guarnizione deformata dall’uso.
Se la misura non è a catalogo o hai dubbi su profilo e materiale, scrivici con i dati del cilindro e le condizioni di lavoro: la redazione ti indica il ricambio adatto. Ordina insieme guarnizione, raschiatore e, se serve, anello guida, per intervenire una volta sola. Tieni sempre una scorta delle guarnizioni dei cilindri critici: il fermo di una macchina costa molto più di un set di ricambi in magazzino.
Hai un cilindro con perdita sullo stelo? Scrivici con diametro stelo, gola e pressione di lavoro oppure scegli dalle guarnizioni per stelo.
Crediti immagini: “Double acting cylinder, hydraulic cylinders” di Rstom03 (CC BY-SA 3.0); “Assortment of oil seals 3” di Qingshansealing (CC BY-SA 4.0), via Wikimedia Commons.
