
Corde O-Ring in silicone: applicazioni farmaceutiche e alimentari
Le corde O-Ring in silicone sono la soluzione più pratica quando serve una tenuta su misura per coperchi, portelli e flange di impianti farmaceutici e alimentari: tagli la lunghezza che ti serve, giunti le estremità e ottieni un anello della misura esatta senza aspettare uno stampo. Il silicone VMQ resta flessibile da -60 a +200 °C, non trasmette odori né sapori e si trova in versioni certificate per il contatto con alimenti e medicinali.
Il silicone non è però il materiale giusto per tutto. Ha una resistenza meccanica modesta, lascia passare i gas e soffre vapore saturo, oli minerali e solventi. In questa guida mettiamo in fila come sceglierlo, quali documenti chiedere al fornitore, come tagliare e giuntare la corda e dove invece conviene cambiare materiale. Il taglio è quello di chi lavora in reparto: caseifici, birrifici, laboratori galenici e linee di confezionamento.
Perché il silicone è la scelta di partenza in reparti puliti
Il silicone è un elastomero inerte: non rilascia plastificanti, non cede sapore e resiste a un intervallo di temperature che nessuna gomma comune raggiunge. Per portelli di forni, camere di essiccazione, tramogge e coperchi di serbatoi dove si lavora a caldo o a freddo, è spesso l’unico materiale che resta morbido a -40 °C e non si sfalda a 180 °C. Per questo lo trovi nei reparti che producono alimenti e farmaci.
La seconda ragione è la pulizia. La superficie liscia e poco porosa del silicone si lava bene, non trattiene residui e non favorisce la crescita batterica come fanno certe gomme cariche. La corda, a differenza dell’anello stampato, non ha la linea di stampaggio con bava, e questo la rende più facile da sanificare. Per tutta la gamma disponibile consulta le corde O-Ring in silicone a catalogo.
Cosa significa davvero qualità alimentare o farmaceutica
Sulla scheda tecnica cerca riferimenti precisi, non dichiarazioni generiche. Per l’alimentare i punti chiave sono il Regolamento CE 1935/2004 sui materiali a contatto con gli alimenti, le buone pratiche di fabbricazione e, per la gomma, in Italia il DM 21 marzo 1973; molti fornitori citano anche la FDA 21 CFR 177.2600. Per il farmaceutico si chiedono prove di biocompatibilità, in particolare la USP Class VI o la ISO 10993, e la dichiarazione di assenza di sostanze di origine animale.
Chiedi sempre il certificato legato al lotto, non solo alla mescola. Una corda “alimentare” senza documento valido non serve a niente in caso di audit. Per i riferimenti normativi europei consulta il testo del Regolamento CE 1935/2004 e conserva i certificati nel fascicolo dell’impianto, insieme alla data di installazione e al lotto della corda.
Platino o perossido: la differenza che conta in laboratorio
Il silicone si vulcanizza in due modi. Con il perossido la mescola è più economica ma lascia residui di decomposizione che possono dare odore e richiedono un post-trattamento in forno. Con il platino, la reticolazione è pulita, senza sottoprodotti, con migliore deformazione residua e maggiore purezza: è la versione che si usa in ambito farmaceutico, biotecnologico e dove l’odore non è ammesso.
Per un coperchio di un caseificio o di un forno panetteria la versione al perossido, post-vulcanizzata, è generalmente sufficiente. Per un reattore, un liofilizzatore o una linea di riempimento sterile, scegli sempre il platino e chiedi il certificato. La differenza di prezzo è reale, ma un lotto di prodotto contaminato o un odore che rovina un lotto costano molto di più della corda.
Sezione, durezza e compressione: i numeri da rispettare
La durezza tipica delle corde in silicone è 60-70 Shore A, con sezioni comprese tra circa 2 e 10 mm. La regola per le tenute statiche è schiacciare la corda del 15-25% della sezione: sotto il 15% non tiene, sopra il 30% la gomma si deforma in modo permanente. Per una corda da 5 mm la gola deve quindi lasciare una compressione tra 0,75 e 1,25 mm, con un riempimento della gola intorno all’80-85%.
Il silicone ha una buona deformazione residua alle alte temperature se la mescola è di qualità, ma una resistenza allo strappo bassa: una gola con spigoli vivi lo taglia al montaggio. Smussa gli spigoli della gola, evita bave e non strisciare la corda sulla flangia chiudendo il coperchio. Su portelli che si aprono ogni giorno scegli sezioni da 6 mm in su, che resistono meglio allo schiacciamento ripetuto.
Come tagliare e giuntare la corda senza perdere tenuta
Il taglio va fatto netto, a 90°, con una lama affilata o una taglierina dedicata, mai con le forbici che schiacciano la sezione. La lunghezza si calcola sulla circonferenza media della gola più il 2-3% di precarico, per evitare che l’anello venga montato teso. La giunzione è il punto debole: una corda giuntata male si apre alla prima pressione o al primo ciclo termico.
Per il silicone usa adesivi specifici, spesso a due componenti o con primer, e non la colla cianoacrilica che si usa sull’NBR e che qui non fa presa in modo affidabile. Le estremità vanno tagliate piane, pulite con alcol isopropilico e unite senza lasciare vuoti. Se la tenuta è critica o lavora a pressione, ordina l’anello già giuntato per vulcanizzazione: la giunzione si comporta come il resto della corda. Per il confronto con altri materiali vedi anche come si auto-assembla un anello da una corda in NBR.
Vapore, sterilizzazione e CIP: dove il silicone si ferma
Il silicone regge bene l’aria calda, il calore secco, l’ossido di etilene e i raggi gamma, ma soffre il vapore saturo ad alta temperatura: con cicli ripetuti a 121 °C o più in autoclave perde proprietà, si indurisce e si degrada per idrolisi. Con le soluzioni di lavaggio CIP a base di soda calda e acidi, ripetute per anni, la mescola cede prima di un EPDM.
Se l’impianto ha sterilizzazioni a vapore frequenti o lavaggi CIP spinti, il materiale giusto è l’EPDM (-45/+150 °C) a qualità alimentare. Ne parliamo nel confronto silicone contro EPDM con vapore e detergenti caldi e nelle corde in EPDM per acqua calda e vapore. Il silicone resta la scelta per aria calda, freddo spinto e contatti a secco.
Oli, grassi e solventi: i fluidi da tenere lontani
Gli oli minerali e i grassi a base di petrolio fanno gonfiare il silicone, ne riducono la durezza e lo rendono fragile. Lo stesso vale per molti solventi, per i carburanti e per diversi oli di processo. In un reparto alimentare il rischio è il lubrificante usato su cuscinetti e catene vicino al portello: una goccia sulla corda dopo qualche mese la fa rigonfiare e la mette fuori misura.
Per lubrificare la corda in montaggio usa solo grassi alimentari compatibili con il silicone, di solito a base di PFPE o fluorurati, e mai grassi al silicone sul silicone, che ne alterano la superficie. Se nella stessa macchina convivono olio e vapore, valuta una soluzione mista: silicone dove c’è calore secco, FKM o EPDM dove ci sono fluidi aggressivi. Le diverse mescole trovano risposta nella nostra gamma di O-Ring e corde.
Esempi concreti: forni, tramogge, serbatoi e liofilizzatori
Sul portello di un forno da pasticceria industriale, fra 150 e 220 °C, il silicone al perossido post-vulcanizzato è la scelta classica. Sul coperchio di una tramoggia per farine o polveri, il silicone bianco o trasparente permette di vedere subito residui e usura. Su un serbatoio di fermentazione o di stoccaggio di liquidi non oleosi, la corda in silicone è una scelta pratica per bocchelli, passi d’uomo e flange.
In laboratorio galenico o in biotecnologia, sui liofilizzatori e sulle camere a basse temperature, il silicone al platino lavora a -50 °C senza irrigidirsi. Un caso frequente in Italia è quello delle piccole aziende agroalimentari che sostituiscono una guarnizione piatta rovinata con una corda su misura: in poche ore la linea riparte, senza aspettare uno stampo dedicato che richiede settimane.
Colore e riconoscibilità: perché conta più di quanto sembri
Le corde in silicone sono disponibili in rosso, bianco, trasparente, blu e altri colori. Non è estetica: nei reparti alimentari e farmaceutici il colore serve a rendere visibile eventuale usura o frammenti caduti nel prodotto. Una corda blu o rossa in un impasto bianco si vede subito; una trasparente si controlla in controluce. Molti piani HACCP lo richiedono esplicitamente per i componenti vicini al prodotto.
Per le applicazioni sanitarie più spinte guarda anche l’articolo sugli O-Ring in silicone rosso e le applicazioni sanitarie. Se usi più colori su linee diverse, segna sul registro di manutenzione colore, sezione e lotto di ogni corda montata. In caso di non conformità sai subito quale lotto è coinvolto e puoi ritirare solo quello.
Stoccaggio e durata: come non rovinare la corda prima del montaggio
Il silicone invecchia lentamente, ma non è eterno. Conserva le corde in sacchetti chiusi, al buio, tra 15 e 25 °C, lontano da fonti di calore, ozono e luce diretta. Non appoggiare nulla di pesante sulla matassa, che si schiaccia e si ovalizza. Tieni lontani oli e solventi, anche in forma di vapore, e non lasciare la corda srotolata per giorni sul banco.
La durata in esercizio dipende dal numero di cicli di apertura e dalla temperatura: su un portello che si apre ogni giorno una corda dura spesso da sei mesi a due anni. Sostituiscila quando noti perdita di elasticità, rigature o deformazione permanente. Meglio programmare il cambio durante le fermate previste che aspettare una perdita che rovina un lotto di produzione.
Errori ricorrenti che riducono la vita della tenuta
I tre errori più frequenti sono la giunzione fatta con la colla sbagliata, la gola troppo piena e la corda montata tesa. Una gola riempita oltre il 90% non lascia spazio alla dilatazione termica del silicone, che ha un coefficiente di dilatazione alto: a 200 °C la corda cresce e deforma la guarnizione. Una corda tesa, tirata per farla entrare, si assottiglia nei punti di tensione e cede nei primi cicli.
Altri errori comuni: pulire con spazzole metalliche che graffiano la superficie, usare detergenti non compatibili o ordinare una mescola diversa da quella certificata per il reparto. Un buon controllo è annotare, a ogni apertura del portello, lo stato della corda. Cinque minuti di attenzione alla settimana evitano la fermata non programmata e proteggono la conformità dell’impianto.
Quando passare a un altro materiale
Se il fluido è olio o grasso, passa a NBR (-30/+100 °C) per le applicazioni non alimentari o a FKM (-20/+200 °C) quando serve resistenza chimica e calore. Se c’è vapore saturo o lavaggi aggressivi, vai su EPDM. Se la pressione supera qualche bar o c’è movimento relativo, la corda in silicone non è adatta: serve un anello stampato o un profilo specifico, con la gola dimensionata per quella pressione.
Per fluidi molto aggressivi o cicli estremi, il materiale giusto può essere FFKM o PTFE incapsulato, ma il costo cambia ordine di grandezza. Valuta sempre il costo del fermo impianto e del lotto perso rispetto al prezzo della tenuta. Per misure fuori catalogo o fluidi poco comuni, scrivici: la scelta del materiale si fa con i dati del processo, non a sensazione.
Come richiedere la corda giusta senza perdere tempo
Prima di scrivere prepara cinque informazioni: sezione della corda o dimensioni della gola, lunghezza o diametro medio dell’anello, temperatura minima e massima di processo, fluidi a contatto compresi i detergenti di lavaggio e certificazioni richieste, per esempio USP Class VI o conformità al Regolamento CE 1935/2004. Aggiungi una foto della gola e della vecchia guarnizione, se esiste.
Con questi dati la redazione ti indica sezione, durezza e tipo di vulcanizzazione adatti e se conviene la corda o l’anello già giuntato. Le corde in silicone a catalogo sono disponibili in diverse sezioni e colori, con i certificati di mescola. Per approfondire le tecniche di taglio e giunzione su altri materiali puoi consultare anche gli articoli sulle corde in Viton e il montaggio a bordo macchina.
Hai un portello o un coperchio da riportare a tenuta? Scrivici con sezione, temperatura e fluido di processo oppure scegli dalle corde O-Ring in silicone.
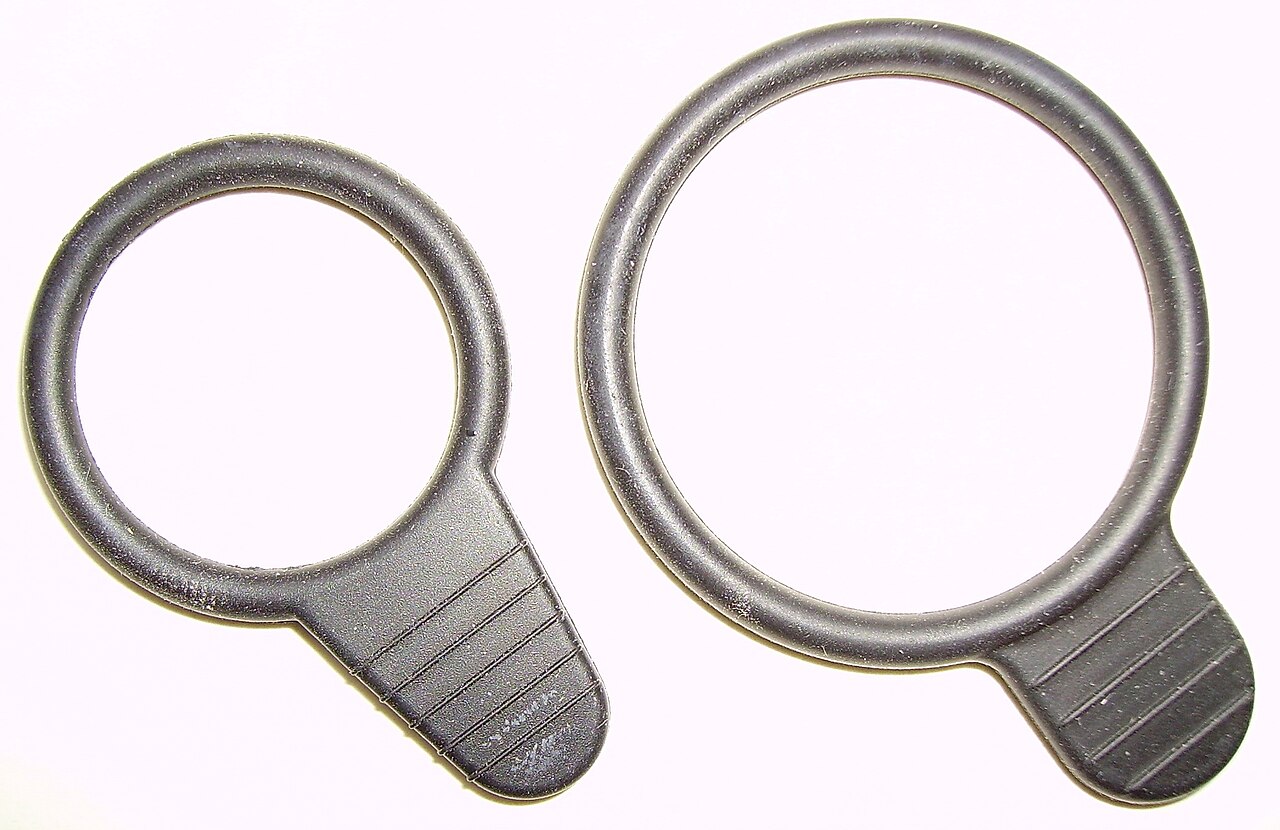
Crediti immagini: “Oring gr” di de:User:Ilja (CC BY-SA 3.0); “O-rings (toric joints) with tongue” di Cjp24 (CC BY-SA 3.0), via Wikimedia Commons.
